Nederland
 België
 France
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International
Kurz gesagt: PLA druckst du meist zwischen 200 und 230 °C auf einem Bett von 50 bis 70 °C. Es wird ab etwa 55 bis 60 °C weich und eignet sich daher nicht für heiße Orte. PLA lässt sich gut schleifen, lackieren und kleben; Sekundenkleber funktioniert am besten. Lagere es trocken, dann druckt es weiterhin schön.
Wenn du 3D-Drucker nach ihrem Lieblingsfilament fragst, hörst du sehr oft dieselbe Antwort: PLA. Kein Wunder, denn es ist leicht zu drucken, verzeiht Fehler und es gibt unendlich viele Farben und Ausführungen. In diesem Blog fasse ich alles zusammen, was du über PLA wissen möchtest, mit praktischen Tipps für bessere Drucke.
Was ist PLA-Filament?
PLA steht für Polymilchsäure (PolyLactic Acid). Es wird aus pflanzlichen Rohstoffen wie Maisstärke oder Zuckerrohr hergestellt. PLA ist biologisch abbaubar, aber nur unter den Bedingungen einer industriellen Kompostieranlage. Ein Druck, den du in den Garten legst, ist also nicht nach einem Sommer verschwunden.
Beim Drucken entstehen keine unangenehmen Gerüche, du kannst also problemlos in dem Raum drucken, in dem du selbst sitzt. Ein beheiztes Bett ist nicht Pflicht, wird aber empfohlen.
Was ist der Schmelzpunkt von PLA?
Bei PLA sind eigentlich drei Temperaturen wichtig:
- Weich werden (Glasübergang): etwa 55 bis 60 °C. Darüber verliert ein Druck seine Form.
- Schmelzen: etwa 150 bis 180 °C.
- Drucken: meist zwischen 190 und 230 °C, je nach Marke und Drucker.
Das Weichwerden ist die bekannteste Falle. In einem Auto, das in der Sommersonne steht, werden schnell 60 °C oder mehr erreicht. Eine Handyhalterung fürs Armaturenbrett druckst du deshalb besser aus PETG oder ASA. Willst du wissen, welches Material wozu am besten passt? Lies dann auch welches Filament wählst du?
Tipp 1: Verwende die richtige Druck- und Betttemperatur
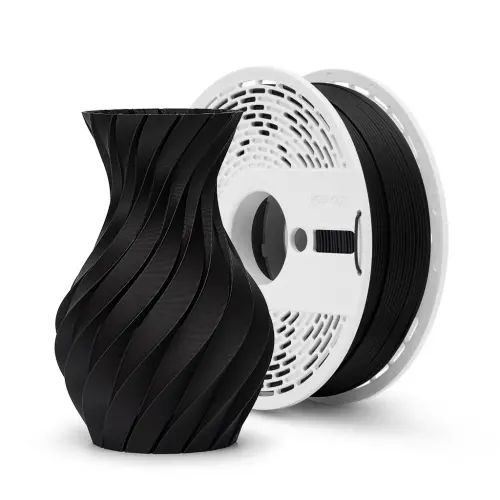
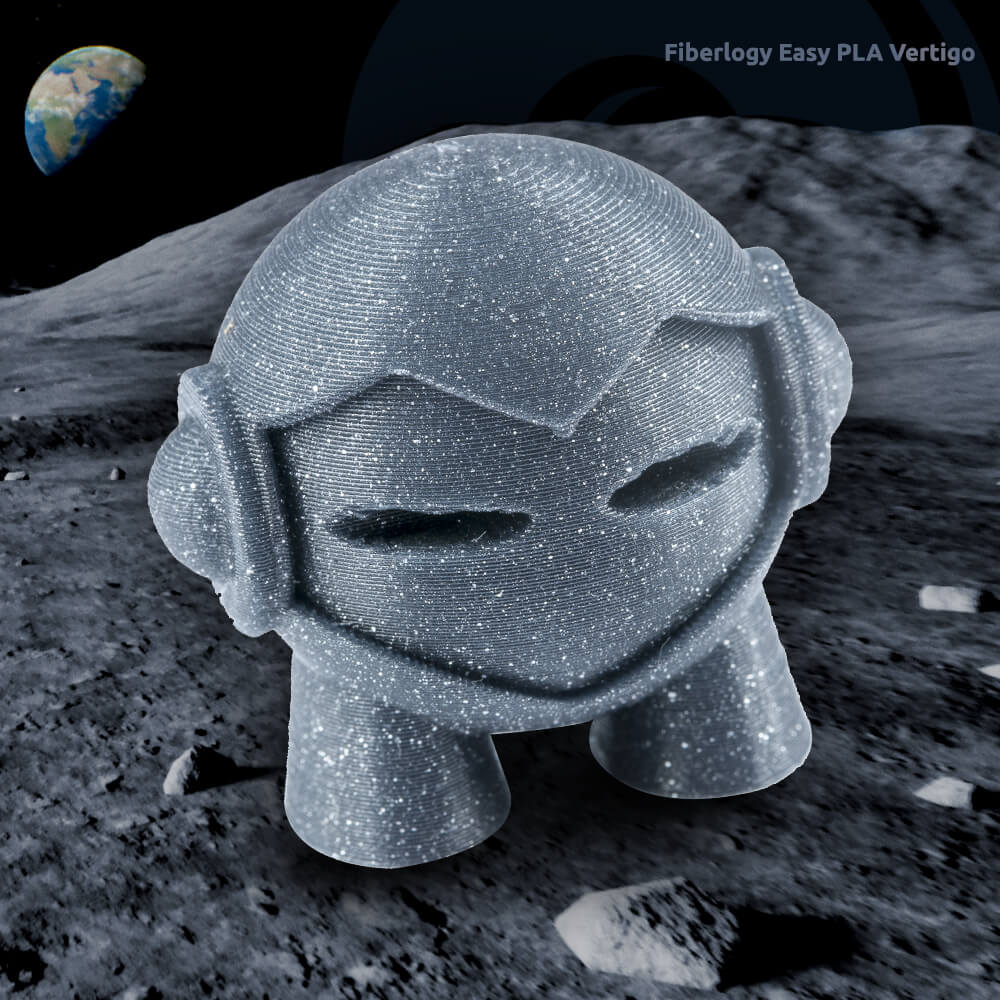
Sieh in der Produktbeschreibung nach, welche Temperatur der Hersteller empfiehlt. Für Fiberlogy Easy PLA sind das 200 bis 230 °C mit einem Bett von 50 bis 70 °C. Für Fill 3D PLA sind es 195 bis 215 °C mit einem Bett bis 60 °C.
Beginne am unteren Ende dieses Bereichs und erhöhe in Schritten von 5 Grad, wenn die Schichten nicht gut aneinander haften oder die Oberfläche matt und rau wird. Zu heiß? Dann siehst du mehr Fäden (Stringing) und Überhänge werden unsauberer. Jeder Drucker ist ein bisschen anders, ein Temperaturturm ist also ein kluger erster Schritt mit einer neuen Rolle.
Tipp 2: Sorge für eine gute erste Schicht
Ein Druck, der sich löst oder verzieht, beginnt fast immer bei der ersten Schicht. Drei Dinge helfen am meisten:
- Ein sauberes Bett: Fingerabdrücke sind fiese kleine Biester. Reinige das Bett ab und zu mit Isopropanol.
- Der richtige Abstand: Sorge dafür, dass dein Bett gut ausgerichtet ist (Bed Levelling), damit die erste Schicht leicht angedrückt wird.
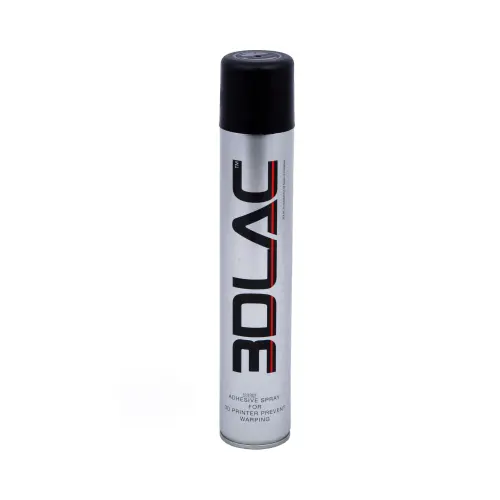
- Ein Haftmittel, wenn nötig: zum Beispiel 3DLAC Haftspray oder ein Magigoo Klebestift. Weitere Möglichkeiten findest du unter Haftung.
Tipp 3: Stelle Retraction richtig ein gegen Stringing
Siehst du dünne Fäden zwischen Teilen deines Drucks? Dann tritt beim Verfahren Filament aus der Düse aus. Mit der Retraction-Einstellung in deinem Slicer ziehst du das Filament ein kleines Stück zurück, bevor sich der Druckkopf bewegt. Prüfe auch, ob deine Temperatur nicht zu hoch ist und ob dein Filament trocken ist (siehe Tipp 4). In meinem Blog über häufige Probleme beim 3D-Drucken liest du mehr über Stringing und andere bekannte Probleme.
Tipp 4: Lagere PLA trocken
PLA nimmt weniger Feuchtigkeit auf als zum Beispiel PETG oder Nylon, ist aber nicht ganz unempfindlich. Feuchtes PLA führt zu mehr Stringing, kleinen Bläschen und einer raueren Oberfläche, und das Filament wird spröder.
- Bewahre eine geöffnete Rolle in einem verschließbaren Beutel oder einer Box auf, zum Beispiel in Filament Storage Bags.
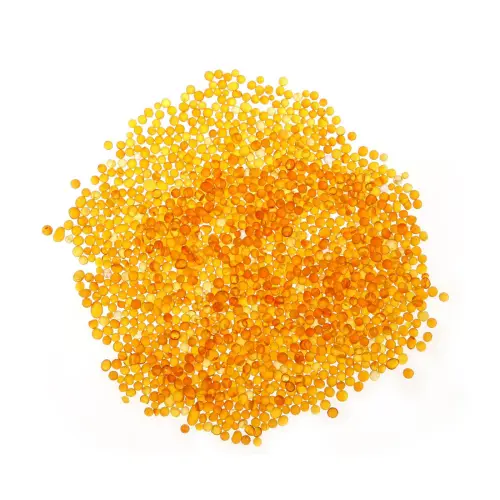
- Lege Trockenmittel dazu, wie Silikagel-Körner.
- Ist eine Rolle doch feucht geworden? Dann kannst du sie in einem Filamenttrockner trocknen, bei PLA meist einige Stunden bei etwa 45 bis 50 °C. Schau dazu unter Filament lagern und trocknen.
Tipp 5: Wähle den richtigen Durchmesser
Die meisten Drucker verwenden Filament mit 1,75 mm, zum Beispiel Drucker von Bambu Lab, Prusa und Creality. Manche Drucker, darunter viele Modelle von Ultimaker, verwenden 2,85 mm. Prüfe also genau, was dein Drucker braucht, bevor du bestellst. Unser Angebot in 1,75 mm ist am größten. Druckst du mit einem Bambu Lab AMS? Dann lies auch diesen Blog über Spulen im AMS.
Tipp 6: Achte auf die Qualität deines Filaments
Im Internet findest du manchmal PLA-Rollen für sehr wenig Geld. Okay, mal ehrlich: Damit kann man durchaus drucken. Aber ein Filament, dessen Dicke stark schwankt, sorgt für ungleichmäßige Schichten, Verstopfungen und misslungene Drucke. Fiberlogy hält eine Durchmessertoleranz von 0,02 mm ein und Fill 3D 0,05 mm. Das merkst du an einem gleichmäßigen Fluss und sauberen Wänden.
Kann man PLA lackieren?
Ja, PLA lässt sich gut lackieren. So gehst du vor:
- Schleifen: Beginne grob (zum Beispiel Körnung 120) und arbeite dich zu fein (Körnung 400 oder höher) vor. Schleife mit einer Maschine nicht zu schnell, denn durch die Wärme wird PLA weich.
- Staubfrei machen: Wische den Schleifstaub mit einem leicht feuchten Tuch ab und lass alles trocknen.
- Grundierung: Eine Schicht (Füll-)Grundierung lässt kleine Schichtkanten verschwinden und sorgt dafür, dass die Farbe gut haftet.
- Lackieren: Acrylfarbe funktioniert gut, mit dem Pinsel oder aus der Sprühdose. Mehrere dünne Schichten ergeben ein schöneres Ergebnis als eine dicke.
Willst du wenig schleifen? Ein mattes Filament wie PLA Matte zeigt die Schichten schon von sich aus weniger.
Welchen Kleber verwendest du für PLA?
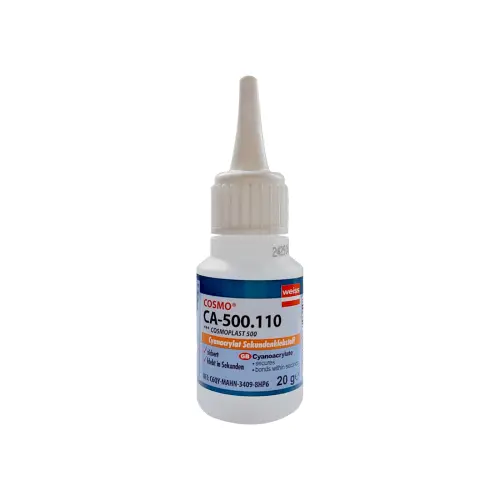
Für die meisten Arbeiten funktioniert Sekundenkleber (Cyanacrylat) am besten, zum Beispiel der COSMO CA-500.110 Sekundenkleber. Mache die Flächen sauber und fettfrei und schleife glatte Teile kurz an, dann hält es besser. Für große Flächen oder Teile, die wirklich Kraft aushalten müssen, ist ein Zweikomponentenkleber (Epoxid) eine gute Wahl.
Gut zu wissen: PLA löst sich nicht in Aceton. Der Trick, den du vielleicht von ABS kennst, Teile mit Aceton miteinander zu verschmelzen, funktioniert bei PLA also nicht.
Welches PLA passt zu deinem Druck?
PLA gibt es in vielen Variationen:
- Standard-PLA für die meisten Drucke, von Spielzeug bis zu Prototypen.
- PLA Matte für eine saubere, matte Oberfläche ohne Glanz. Mehr dazu liest du in meinem Blog über Matte PLA.
- PLA Silk & Satin für einen glänzenden, seidigen Look.
- PLA Impact, wenn dein Druck einen Stoß vertragen muss. Siehe auch diesen Blog über Impact PLA.
- Holz-Filament für Drucke mit echter Holzoptik.
Wann wählst du kein PLA?
- Bei Wärme: Über 55 bis 60 °C wird PLA weich. Wähle dann PETG oder ASA. Über den Unterschied zwischen PETG und PCTG habe ich diesen Blog geschrieben.
- Dauerhaft draußen: Sonne und Feuchtigkeit tun PLA auf Dauer nicht gut. ASA ist dafür viel besser geeignet.
- Für Dinge, die du oft mit Lebensmitteln verwendest: Gedruckte Schichten haben kleine Fugen, in denen Schmutz hängen bleibt, und PLA darf nicht in die Spülmaschine, weil es dort weich wird.
- Bei sehr hoher Belastung: Für Teile, die viel Kraft aushalten müssen, schaust du besser bei technischem Filament, zum Beispiel Nylon.
Ich hoffe, die Tipps helfen dir weiter! Hast du noch eine Frage zum Drucken mit PLA oder bist du unsicher, welche Rolle am besten zu deinem Projekt passt? Melde dich gerne bei uns. Ganz viel Spaß beim Drucken! :)