Nederland
 België
 France
%20--%3e%3csvg%20version='1.1'%20id='Layer_1'%20xmlns='http://www.w3.org/2000/svg'%20xmlns:xlink='http://www.w3.org/1999/xlink'%20x='0px'%20y='0px'%20viewBox='0%200%20800%20800'%20style='enable-background:new%200%200%20800%20800;'%20xml:space='preserve'%3e%3cstyle%20type='text/css'%3e%20.st0{fill:%23118DBF;}%20.st1{fill:%239EE855;}%20.st2{opacity:0.2;enable-background:new%20;}%20%3c/style%3e%3cpath%20class='st0'%20d='M215.8,445.7c0,0.2,0.1,0.3,0.1,0.5c4,16.7,7.2,41.6,3.4,74c-4,34.7,11.6,68.7,40.2,88.6l39,27.2%20c0,0-13.4,102.4,23.8,156.4v0C138.6,756.3,0,594.3,0,400c0-113.2,47-215.3,122.5-288.1c-29.8,59.9-60,152.3-17.4,229.8%20c19.5,35.4,50.3,58.4,84.4,73.2C202.6,420.5,212.4,431.9,215.8,445.7z'/%3e%3cpath%20class='st0'%20d='M400,0c87.2,0,167.8,27.9,233.6,75.3c0,0-34.4,52.8-33,105.5c0.3,12.6,10.2,22.9,22.7,24.2%20c0.9,0.1,1.8,0.1,2.7,0.1c9.6,0,18.4-5.4,22.7-14.2c9.2-18.5,33.5-40.8,94.7,3.7l0,0c4.6,7.6,8.9,15.4,12.9,23.3%20c0,0-21.4,4.8-50,1.3c-7.9-1-16,0.9-22.5,5.6c-4.5,3.3-9.7,7.9-15.5,13.7c-29.2,29.4-34,90.4-34,90.4c-0.6,12.7,0,26.8,2,42.4%20c4.6,34.6,36.3,59,70.8,53.9c0.5-0.1,1-0.1,1.5-0.2c24.9-3.9,47.6,14.9,49.1,40.1c1.3,22.7,6.1,48.4,18.9,70.1h0%20C721.1,689.6,573.4,800,400,800c-26.6,0-52.5-2.6-77.7-7.5v0c0,0,11.2-10.5,40.8-41.2l62.2-66c18-19.7,35.9-40.1,51.5-59.1%20c27.7-33.8,18.9-84.4-18.4-107.1c-34.9-21.2-76-48.5-102.5-73.9c-13.3-12.8-31.6-18.9-50-16.9c-23.6,2.5-56.9,7.7-90,18%20c5.7-56.3-91.9-106.6-66.7-150.8c13.7-24,36.6-24.4,54.8-19.8c14.4,3.7,29.6-1.6,39-13.2c22.2-27.4,70.7-53.1,106.2-69.3%20c23.2-10.6,30.7-39.9,15.5-60.4C317.8,69.9,251.5,28.5,251.5,28.5C297.4,10.1,347.5,0,400,0z%20M416.3,129.3l48.4-63.1%20c0,0-21-18.9-96.7-25.2C352.8,39.7,410,80.9,416.3,129.3z'/%3e%3cpath%20class='st1'%20d='M743.4,194.7L743.4,194.7c-61.2-44.5-85.5-22.2-94.7-3.7c-4.3,8.7-13.2,14.2-22.7,14.2c-0.9,0-1.8-0.1-2.7-0.1%20c-12.6-1.3-22.4-11.6-22.7-24.2c-1.4-52.7,33-105.5,33-105.5C677.8,107.1,715.2,147.8,743.4,194.7z'/%3e%3cpath%20class='st1'%20d='M800,400c0,47.5-8.3,93-23.4,135.3h0c-12.8-21.7-17.6-47.4-18.9-70.1c-1.4-25.1-24.2-43.9-49.1-40.1%20c-0.5,0.1-1,0.1-1.5,0.2c-34.5,5-66.2-19.3-70.8-53.9c-2-15.6-2.6-29.6-2-42.4c0,0,4.8-61.1,34-90.4c5.8-5.8,11-10.5,15.5-13.7%20c6.5-4.7,14.5-6.6,22.5-5.6c28.6,3.5,50-1.3,50-1.3C784.2,272.6,800,334.4,800,400z'/%3e%3cpath%20class='st1'%20d='M464.7,66.2l-48.4,63.1C410,80.9,352.8,39.7,367.9,41C443.6,47.3,464.7,66.2,464.7,66.2z'/%3e%3cpath%20class='st1'%20d='M364.7,132.8c15.3,20.5,7.8,49.8-15.5,60.4c-35.5,16.2-84,41.9-106.2,69.3c-9.4,11.6-24.5,16.8-39,13.2%20c-18.1-4.6-41.1-4.2-54.8,19.8c-25.2,44.2,72.3,94.5,66.7,150.8c0-0.2-0.1-0.3-0.1-0.5c-3.4-13.8-13.2-25.2-26.3-30.9%20c-34.2-14.8-64.9-37.7-84.4-73.2c-42.6-77.4-12.3-169.9,17.4-229.8c36.9-35.6,80.6-64.1,129-83.4C251.5,28.5,317.8,69.9,364.7,132.8%20z'/%3e%3cpath%20class='st1'%20d='M458.3,519.1c37.4,22.7,46.1,73.2,18.4,107.1c-15.6,19-33.5,39.4-51.5,59.1l-62.2,66%20c-29.5,30.7-40.8,41.2-40.8,41.2c-37.2-53.9-23.8-156.4-23.8-156.4l-39-27.2c-28.6-20-44.2-54-40.2-88.6c3.8-32.4,0.6-57.3-3.4-74%20c33.1-10.3,66.4-15.4,90-18c18.3-2,36.7,4.1,50,16.9C382.3,470.6,423.5,497.9,458.3,519.1z'/%3e%3cpath%20class='st2'%20d='M400,0c12.2,0,24.3,0.5,36.2,1.6C232.3,20,72.5,191.3,72.5,400c0,208.7,159.8,380.1,363.8,398.4%20c-11.9,1.1-24.1,1.6-36.3,1.6C179.1,800,0,620.9,0,400S179.1,0,400,0z'/%3e%3c/svg%3e) International
Ich bekomme regelmäßig eine E-Mail von jemandem, der bei einem 3D-Druck auf ein Problem stößt. Der Druck löst sich vom Bett, zwischen den Teilen entstehen feine Fäden, oder plötzlich kommt kaum noch Filament aus der Düse. Die gute Nachricht: In fast allen Fällen lässt sich das mit ein paar gezielten Anpassungen lösen. Und es liegt selten am Filament selbst, sondern viel öfter an einem fettigen Bett, feuchtem Filament oder einer Einstellung, die nicht ganz stimmt.
3D-Drucker sind in den letzten Jahren deutlich schlauer geworden. Ein Bambu Lab, Prusa MK4 oder Creality K1 nivelliert sein Bett selbst und kalibriert viele Einstellungen automatisch. Trotzdem treten dieselben Probleme immer noch auf. In diesem Artikel stelle ich die häufigsten zusammen, mit der Ursache und dem, was du dagegen tun kannst.
Schneller Überblick: Welches Problem hast du?
| Problem | Wahrscheinlichste Ursache | Probiere zuerst |
|---|---|---|
| Erste Schicht haftet nicht, Druck löst sich | Fett auf dem Bett oder Düse zu hoch | Bett mit Isopropanol reinigen, Z-Offset senken |
| Druck haftet zu fest | PETG auf einer glatten PEI-Platte | Trennschicht aus Klebestift oder Haftspray |
| Ecken biegen sich hoch (Warping) | Material schrumpft beim Abkühlen | Brim, keine Zugluft, Gehäuse für ABS und ASA |
| Feine Fäden (Stringing) | Feuchtes Filament oder zu hohe Temperatur | Filament trocknen, 5 °C kühler drucken |
| Lücken oder dünne Wände | Zu wenig Filament (Unterextrusion) | Düse prüfen, langsamer drucken |
| Aus der Düse kommt nichts | Verstopfte Düse oder Heat Creep | Cold Pull, Hotend-Lüfter prüfen |
| Verschobene Schichten | Riemen, Hindernis oder zu hohe Geschwindigkeit | Riemen und Achsen prüfen |
| Untere Schichten laufen aus (Elefantenfuß) | Erste Schicht zu stark angedrückt | Z-Offset etwas höher, Bett etwas kühler |
| Unsaubere Überhänge | Zu wenig Kühlung oder Stützen | Mehr Kühlung, Stützen oder andere Ausrichtung |
| Knistern, Bläschen, raue Oberfläche | Feuchtes Filament | Filament trocknen und trocken lagern |
Zuerst die Basis: drei Dinge, die die meisten Probleme verhindern
1. Ein sauberes, fettfreies Druckbett
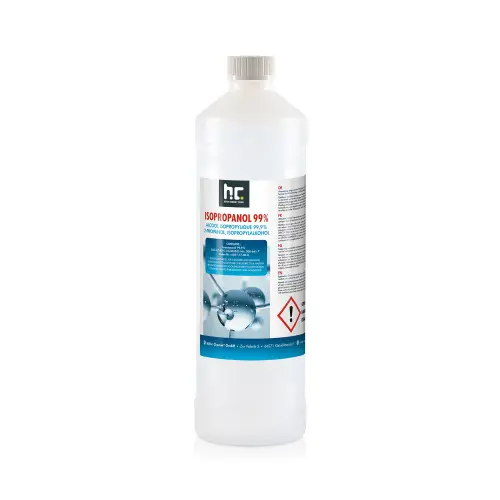
Ich kann es nicht oft genug sagen: Filament haftet nicht auf Fett. Schon ein Fingerabdruck reicht, damit eine erste Schicht misslingt. Fasse die Druckplatte deshalb an den Rändern an und wische sie vor dem Drucken mit einem fusselfreien Tuch und Isopropanol (IPA) ab. Eine texturierte PEI-Platte kannst du ab und zu auch mit warmem Wasser und einem Tropfen Spülmittel abwaschen. Gut abspülen und abtrocknen, bevor du sie wieder einsetzt.
2. Trockenes Filament
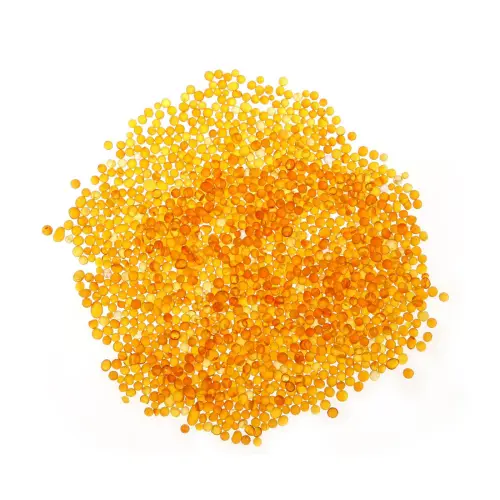
PLA, PETG, PCTG und vor allem Nylon und TPU nehmen Feuchtigkeit aus der Luft auf. Feuchtes Filament knistert beim Drucken, zieht mehr Fäden und ergibt ein raues oder schwaches Ergebnis. Lagere Spulen, die du nicht benutzt, deshalb verschlossen mit Silikagel-Körnern. Hat eine Spule lange offen gelegen, trockne sie in einem Filamenttrockner oder Backofen bei der Temperatur, die der Hersteller angibt.
3. Die richtigen Einstellungen für dein Filament
Verwende in deinem Slicer, etwa Bambu Studio, OrcaSlicer, PrusaSlicer oder Cura, ein Filamentprofil, das zum Material passt. Nimm die Temperaturen auf der Spule als Ausgangspunkt. Hat dein Drucker eine Kalibrierung für Flow oder Pressure Advance, lass sie für jede neue Filamentsorte einmal laufen. Das erspart viel Rätselraten.
Die erste Schicht haftet nicht, oder der Druck löst sich vom Bett
Zu diesem Problem bekomme ich die meisten Fragen, und die erste Schicht ist auch der wichtigste Teil jedes Drucks. Die Ursache ist fast immer eine dieser:
- Fett oder Staub auf dem Bett. Reinige das Bett wie oben beschrieben.
- Die Düse steht zu hoch. Das Filament wird dann als lose runde Wurst abgelegt, statt leicht angedrückt zu werden. Senke den Z-Offset in kleinen Schritten (0,02 mm). Bei vielen Druckern geht das sogar, während die erste Schicht gedruckt wird.
- Das Bett ist zu kalt. Prüfe die empfohlene Betttemperatur auf der Spule. Für PLA liegt sie meist zwischen 50 und 60 °C, für PETG und PCTG ein gutes Stück höher.
- Zu wenig Kontaktfläche. Kleine oder hohe, schmale Teile haben wenig Halt. Aktiviere im Slicer einen Brim: einen dünnen Rand um den Druck, den du danach entfernst.
- Zu schnell. Drucke die erste Schicht langsam; die meisten Slicer tun das standardmäßig bereits.
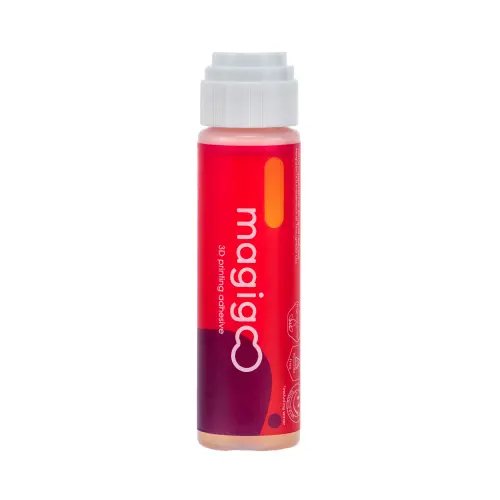
Haftet es danach immer noch nicht gut, hilft eine dünne Schicht 3DLAC Haftspray oder Magigoo Klebestift. Während des Drucks haftet dein Werkstück besonders gut, und wenn das Bett abkühlt, löst es sich wieder leicht.
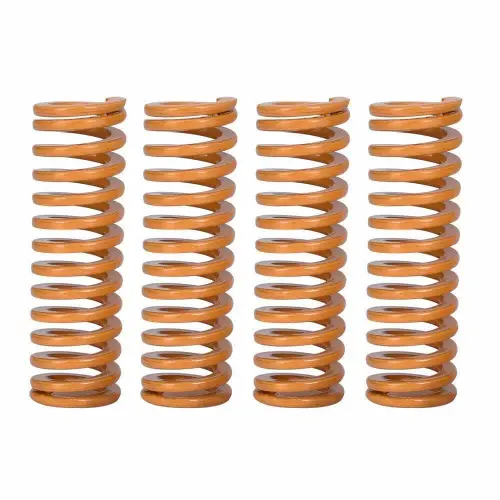
Hast du einen älteren Drucker ohne automatische Bettnivellierung? Dann nivelliere das Bett mit einem Blatt Druckerpapier: Die Düse sollte das Papier gerade leicht berühren, sodass du es noch mit etwas Widerstand bewegen kannst. Gehe mehrmals mit kleinen Anpassungen alle Ecken durch. Festere gelbe Bettfedern sorgen dafür, dass das Bett seine Einstellung länger hält.
Der Druck haftet zu fest
Auch das Gegenteil kommt vor, vor allem mit PETG und PCTG auf einer glatten PEI-Platte. Sie können so gut haften, dass sie beim Ablösen ein Stück aus der Platte reißen. Verwende deshalb eine Trennschicht aus Klebestift oder Haftspray, und lass das Bett vollständig abkühlen, bevor du den Druck abnimmst. Mit einer flexiblen Platte biegst du den Druck danach einfach ab. Verwende möglichst keine scharfen Spachtel: Jeden Kratzer siehst du in deiner nächsten ersten Schicht wieder.
Die Ecken biegen sich hoch (Warping)
Kunststoff schrumpft beim Abkühlen. Kühlen die unteren Schichten schneller ab als der Rest, ziehen sich die Ecken hoch. Bei PLA passiert das selten, bei ABS, ASA und Nylon dagegen oft. So verhinderst du es:
- Drucke ABS und ASA in einem geschlossenen Drucker oder Gehäuse und halte die Klappe geschlossen.
- Vermeide Zugluft: kein offenes Fenster, kein Ventilator und keine Klimaanlage in der Nähe des Druckers.
- Verwende einen Brim und bei großen flachen Teilen eventuell ein Raft.
- Stelle den Bauteillüfter für ABS und ASA niedrig oder aus.
Feine Fäden zwischen den Teilen (Stringing)
Stringing entsteht, wenn Filament aus der Düse tropft, während sich der Druckkopf von einem Teil zum anderen bewegt. Prüfe in dieser Reihenfolge:
- Ist das Filament trocken? Feuchtigkeit ist bei Weitem die häufigste Ursache, vor allem bei PETG.
- Ist die Temperatur zu hoch? Senke die Düsentemperatur in Schritten von 5 °C.
- Stimmt der Retract? Drucke einen Retract-Test aus deinem Slicer und wähle die Einstellung mit den wenigsten Fäden.
Ein paar lose Härchen entfernst du danach schnell mit einem Föhn oder Heißluftföhn: kurz darüberfahren reicht. Möchtest du möglichst wenig Ärger damit? Fiberlogy Easy PETG wurde speziell entwickelt, um weniger Fäden zu ziehen.
Lücken, dünne Wände oder ein schwacher Druck (Unterextrusion)
Kommt weniger Filament aus der Düse, als der Slicer erwartet, siehst du Lücken in der obersten Schicht, dünne Wände oder Schichten, die schlecht aneinander haften. Mögliche Ursachen:
- Eine teilweise verstopfte Düse. Siehe den nächsten Abschnitt.
- Zu schnell für dein Hotend. Schnelle Drucker können sich schneller bewegen, als das Hotend Filament schmelzen kann. Senke dann die Druckgeschwindigkeit oder die maximale volumetrische Geschwindigkeit in deinem Filamentprofil.
- Ein falsch eingestellter Flow. Lass die Flow-Kalibrierung deines Druckers oder Slicers laufen.
- Widerstand im Filamentweg. Prüfe, ob die Spule frei dreht, das Filament nirgends knickt und der PTFE-Schlauch intakt ist. Achte auch auf Abrieb am Zahnrad des Extruders.
Älterer Drucker? Prüfe dann auch die E-Steps deines Extruders: Fördere 100 mm Filament und miss, ob wirklich 100 mm verbraucht wurden.
Aus der Düse kommt nichts mehr (Verstopfung)
Klickt der Extruder, oder kommt plötzlich nichts mehr heraus? Dann ist die Düse oder das Hotend wahrscheinlich (teilweise) verstopft. Das kannst du tun:
- Ein Cold Pull. Heize die Düse auf die Drucktemperatur deines Filaments auf und schiebe von Hand etwas Filament durch. Lass die Temperatur dann auf etwa 90 °C (für PLA) sinken und ziehe das Filament mit einem kräftigen Ruck heraus. An der Spitze siehst du den Schmutz, der mit herauskommt. Wiederhole das, bis die Spitze sauber ist.
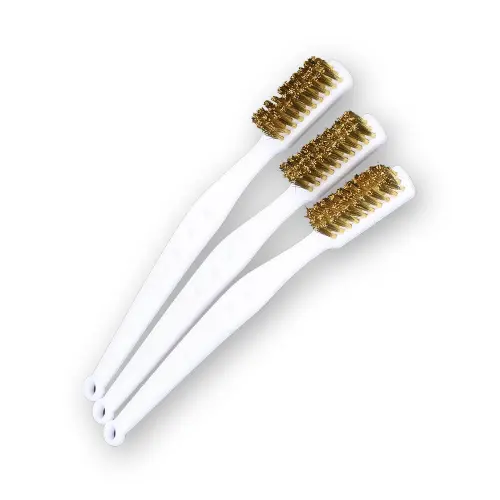
- Von außen reinigen. Mit einer Kupferbürste entfernst du angebackenes Filament von der warmen Düse. Eine Edelstahlnadel hilft bei einem festsitzenden Partikel in der Öffnung.
- Heat Creep verhindern. Wird das Filament weich, bevor es die Düse erreicht, blockiert das Hotend. Prüfe, ob der Hotend-Lüfter staubfrei ist und gut läuft. Druckst du PLA in einem geschlossenen Drucker, öffne die Klappe oder Tür; PLA mag keine warme Umgebung.
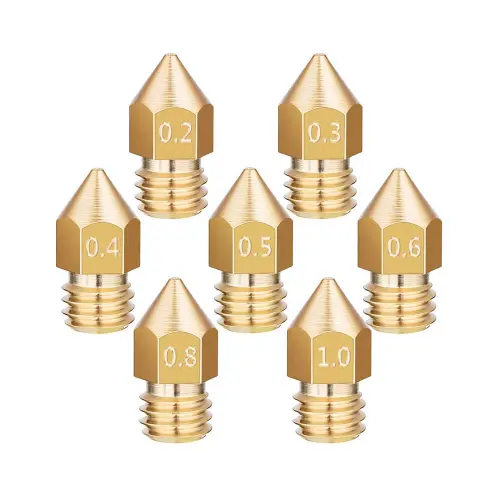
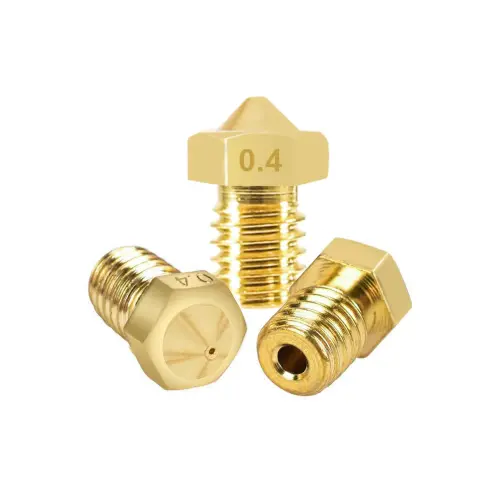
- Die Düse austauschen. Eine Düse verschleißt, vor allem bei abrasiven Filamenten. Ist sie verschlissen oder verstopft immer wieder, tausche sie aus. Schau in der Anleitung nach, welchen Typ dein Drucker verwendet: zum Beispiel eine MK7/MK8-Düse, eine E3D-V6-Düse (M6) oder ein Hotend des Herstellers selbst.
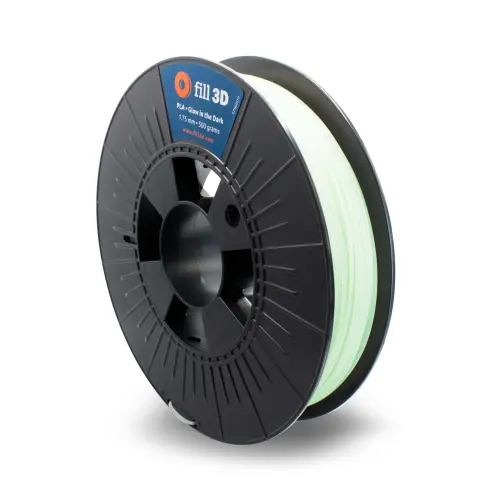
Achtung: Filamente mit Fasern oder anderen Partikeln, etwa Carbon (CF), Glasfaser (GF), Holzfilament und Glow in the Dark, sind abrasiv. Drucke sie mit einer gehärteten Düse und Holz am besten mit 0,5 oder 0,6 mm Durchmesser.
Schichten sind verschoben (Layer Shift)
Ist ein Teil deines Drucks plötzlich zur Seite versetzt, hat der Druckkopf Schritte verloren. Prüfe, ob die Riemen richtig gespannt sind, ob etwas im Weg war (ein Kabel oder eine hochgebogene Ecke des Drucks selbst, gegen die die Düse gestoßen ist) und ob die Achsen leichtgängig laufen. Passiert es häufiger bei hohen Geschwindigkeiten, senke die Geschwindigkeit oder Beschleunigung.
Die unteren Schichten laufen aus (Elefantenfuß)
Stehen die untersten Millimeter deines Drucks etwas nach außen, wird die erste Schicht zu stark angedrückt oder bleibt zu lange weich. Erhöhe den Z-Offset ein wenig und senke die Betttemperatur um 5 °C. Viele Slicer haben auch eine Einstellung zur Elefantenfuß-Kompensation.
Unsaubere Überhänge und Brücken
Druckst du hoch in der Luft, bekommst du es mit einer lästigen Kleinigkeit namens Schwerkraft zu tun: Das Filament muss irgendwo aufliegen können. Lass deinen Slicer dort Stützen hinzufügen, wo es nötig ist, oder drehe das Modell so, dass es weniger Überhang gibt. Stelle bei PLA die Kühlung hoch, damit das Filament schnell erstarrt. Bei PETG hilft es, ein paar Grad kühler zu drucken.
Wartung: Halte deinen Drucker in Topform
Auch ein moderner Drucker braucht ab und zu eine Wartung. Wische Staub und Druckreste von den Achsen und Führungen und schmiere sie laut Anleitung. Prüfe die Riemenspannung, befreie die Lüfter von Staub und schau, ob PTFE-Schlauch und Düse noch gut aussehen. Und behandle deine Druckplatte sorgfältig: Eine saubere, unbeschädigte Platte ist die halbe Miete.
Kommst du nicht weiter?
Das sind die Tipps, die ich am häufigsten per E-Mail oder Telefon gebe, und meistens höre ich danach, dass es geklappt hat. Kommst du trotzdem nicht weiter? Nimm gern Kontakt mit uns auf, wir helfen dir gern. Und möchtest du ein Teil lieber nicht selbst drucken? Dann kannst du es auch über unseren 3D-Druckservice drucken lassen.